

 8 Menit Baca
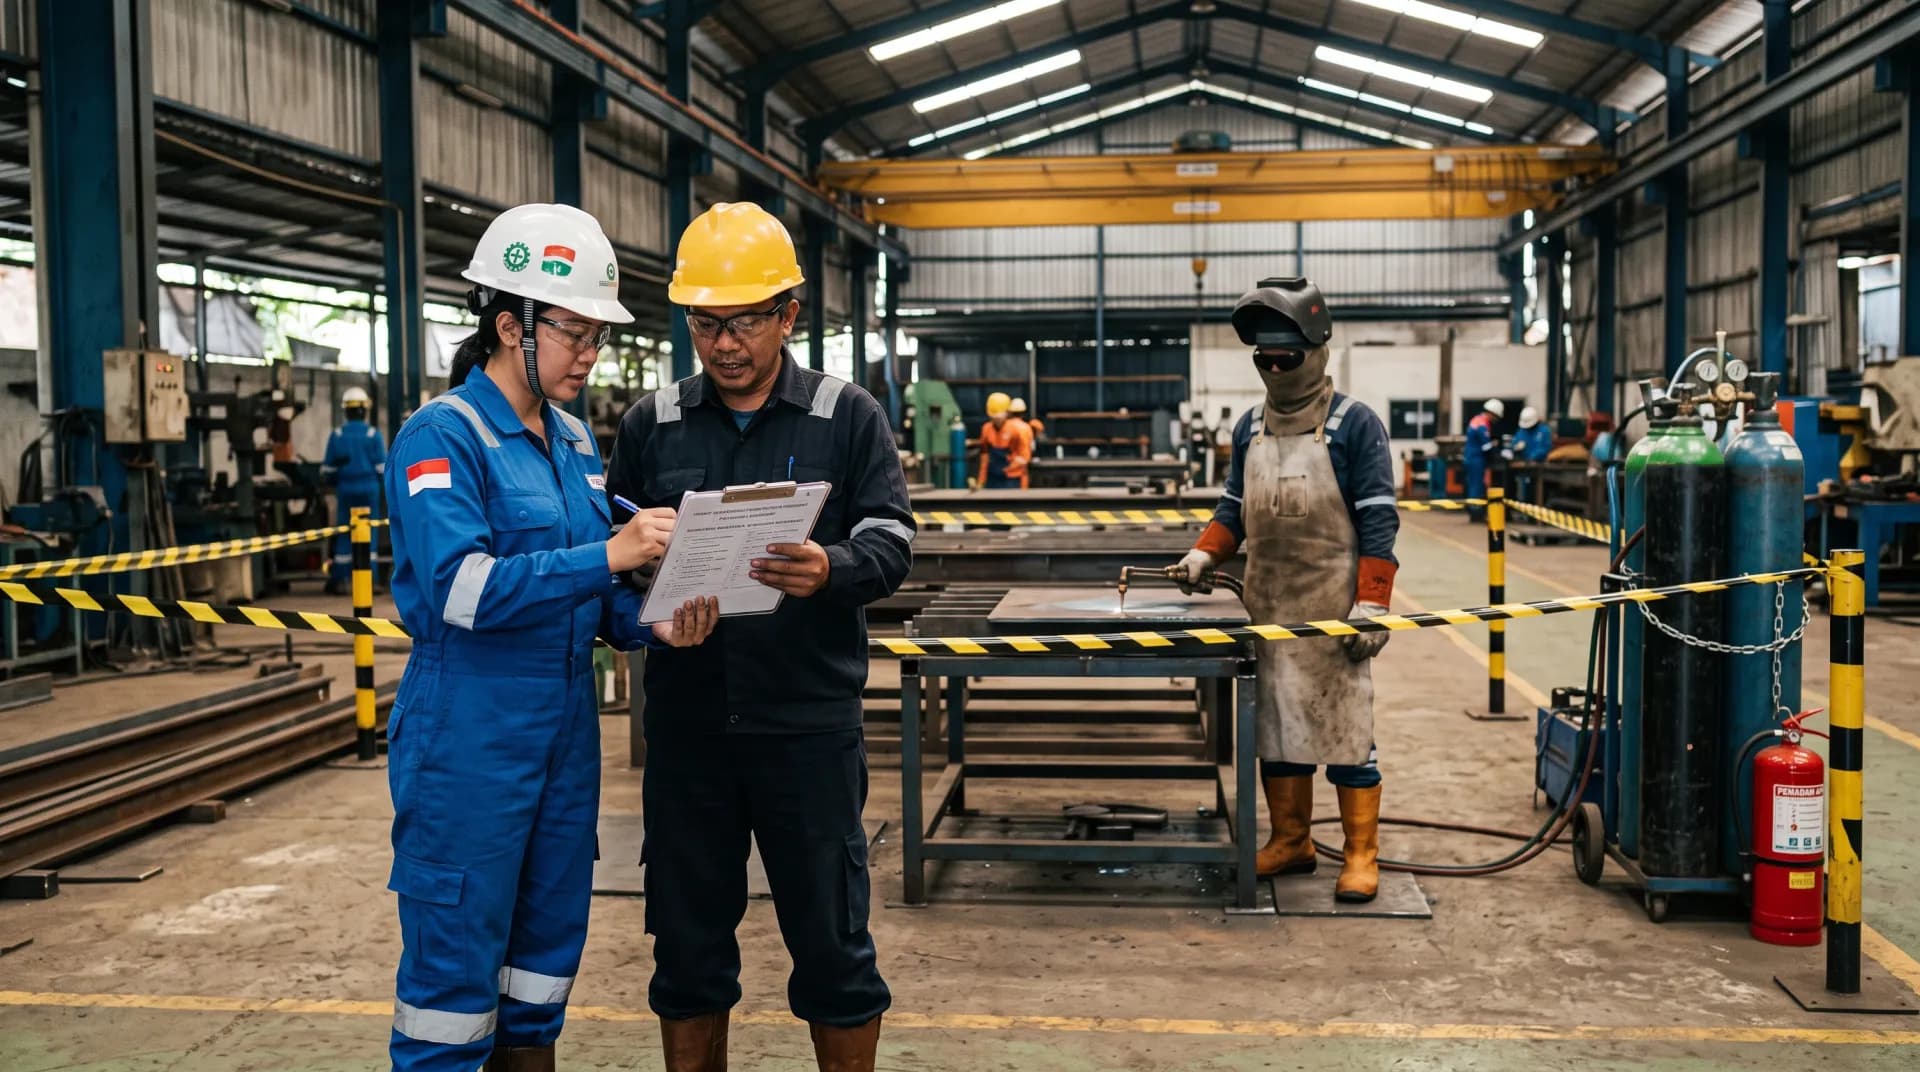
Insiden Pabrik Baja Sidoarjo Jadi Pengingat: 7 Aspek K3 yang Perlu Dievaluasi Perusahaan
Insiden di lingkungan industri dapat terjadi ketika bahaya dalam proses kerja tidak dikenali atau pengendaliannya belum memadai. Karena itu, penerapan Keselamatan dan Kesehatan Kerja (K3) perlu dievaluasi secara berkala, terutama pada pekerjaan yang melibatkan pemotongan logam, pengelasan, material bekas, dan sumber panas.
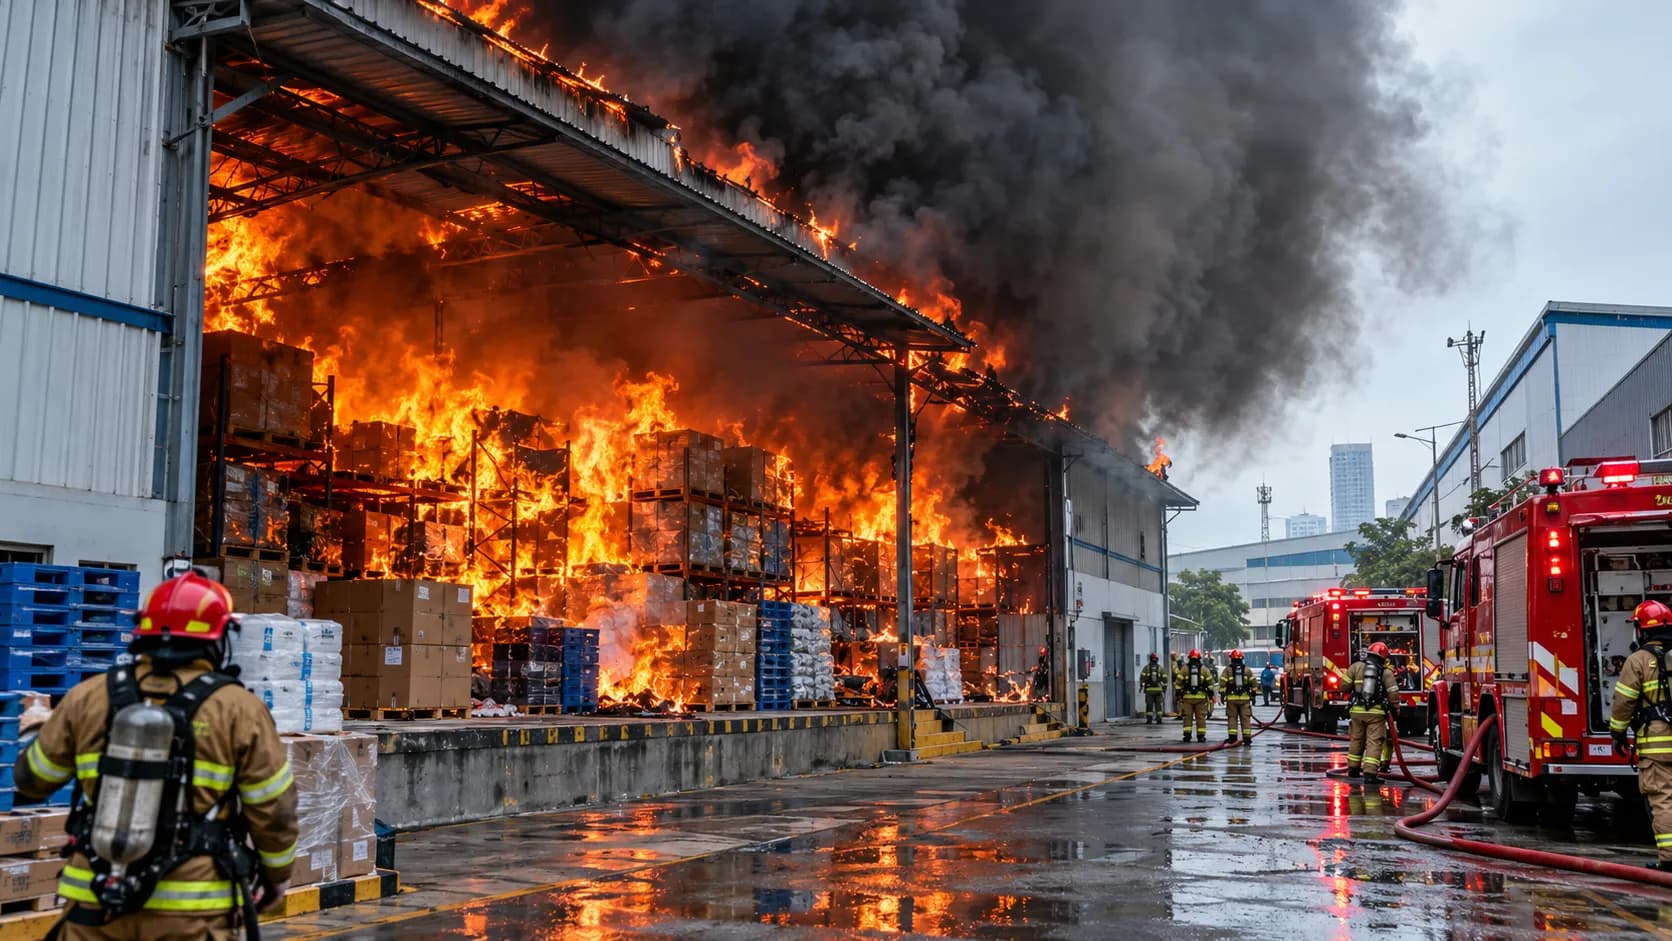
Pada 6 April 2026, terjadi ledakan di area pabrik baja PT Great Wall Steel (GWS), Desa Janti, Kecamatan Waru, Kabupaten Sidoarjo, Jawa Timur. Berdasarkan pemberitaan ANTARA, peristiwa tersebut terjadi ketika aktivitas pemotongan besi tua menggunakan alat las sedang berlangsung. Dalam keterangan awal perusahaan yang diberitakan ANTARA, satu orang dilaporkan meninggal dunia dan dua pekerja mengalami luka-luka. Aparat kepolisian melakukan pendalaman untuk memastikan penyebab kejadian.
Insiden ini menjadi pengingat bagi perusahaan industri bahwa material yang tampak biasa belum tentu bebas dari bahaya. Besi tua, drum, tabung, atau wadah bekas dapat memiliki karakteristik dan riwayat penggunaan yang tidak diketahui secara lengkap.
Bagi perusahaan di Sidoarjo dan kawasan industri lainnya, terdapat tujuh aspek K3 yang dapat dijadikan bahan evaluasi untuk mengurangi risiko serupa.
1. Identifikasi Material Sebelum Pemotongan atau Pengelasan
Material bekas yang akan dipotong atau dilas perlu diperiksa terlebih dahulu. Bentuk dan tampilan luarnya tidak selalu menunjukkan kondisi bagian dalam maupun riwayat penggunaannya.
Drum, tabung, tangki, dan wadah bekas dapat memiliki residu bahan, tekanan tersisa, atau kandungan yang berpotensi menimbulkan reaksi berbahaya ketika terkena panas. Risiko tersebut perlu dinilai berdasarkan jenis material dan informasi yang tersedia sebelum pekerjaan dimulai.
Langkah evaluasi yang dapat dilakukan perusahaan meliputi:
Memastikan identitas material dan riwayat penggunaan jika tersedia.
Memeriksa dokumen atau informasi dari pemasok material.
Mengidentifikasi kemungkinan adanya residu, tekanan, atau kontaminan.
Menetapkan prosedur pemeriksaan yang sesuai dengan karakteristik material.
Menolak atau menunda pekerjaan apabila kondisi material belum dapat dipastikan aman.
Jika material tidak diketahui asal-usul atau kandungannya, pekerja tidak boleh langsung menganggap material tersebut aman untuk dipotong. Penilaian harus dilakukan oleh personel kompeten menggunakan metode yang sesuai.
2. Evaluasi Izin Kerja Panas atau Hot Work Permit
Pemotongan menggunakan alat las, pengelasan, dan pekerjaan lain yang menghasilkan panas atau percikan dapat menimbulkan risiko kebakaran maupun ledakan, tergantung pada kondisi area dan material yang ditangani.
Perusahaan perlu mengevaluasi apakah pekerjaan tersebut telah melalui penilaian risiko dan prosedur otorisasi yang sesuai. Sistem izin kerja panas atau hot work permit dapat digunakan sebagai salah satu mekanisme pengendalian untuk pekerjaan yang memiliki risiko tersebut.
Hal-hal yang perlu diperiksa antara lain:
Apakah pekerjaan telah diidentifikasi sebagai pekerjaan berisiko?
Apakah kondisi material dan area kerja sudah diperiksa sebelum pekerjaan dimulai?
Apakah bahan mudah terbakar dan sumber bahaya lain telah dikendalikan?
Apakah personel yang terlibat memahami batas aman dan prosedur kerja?
Apakah terdapat petugas pengawas atau pemantau kebakaran apabila diperlukan?
Apakah pekerjaan dihentikan ketika kondisi di lapangan berubah atau ditemukan bahaya baru?
Izin kerja tidak boleh hanya menjadi dokumen administratif. Persyaratan yang tercantum di dalamnya harus benar-benar diperiksa dan diterapkan di lapangan.
3. Penilaian Risiko Sebelum Pekerjaan Dimulai
Setiap pekerjaan perlu memiliki penilaian risiko yang sesuai dengan bahaya aktual. Prosedur yang biasa digunakan untuk material tertentu belum tentu cukup untuk material lain dengan karakteristik berbeda.
Perusahaan dapat menggunakan metode identifikasi bahaya dan penilaian risiko, seperti HIRADC (Hazard Identification, Risk Assessment, and Determining Control) atau JSA (Job Safety Analysis), sesuai sistem dan kebutuhan pekerjaan.
Untuk pekerjaan pemotongan logam, evaluasi dapat mencakup:
Potensi tekanan atau residu di dalam wadah.
Risiko percikan dan serpihan logam.
Bahaya dari panas, api, atau reaksi material.
Posisi pekerja dan orang lain di sekitar pekerjaan.
Potensi dampak terhadap fasilitas dan lingkungan di luar area kerja.
Kebutuhan pengendalian teknis, administratif, dan alat pelindung diri.
Hasil penilaian risiko perlu disampaikan kepada pekerja sebelum pekerjaan berlangsung. Apabila kondisi material, metode kerja, atau lingkungan berubah, penilaian perlu ditinjau kembali.
4. Pemeriksaan SOP dan Kompetensi Pekerja
Perusahaan perlu memastikan bahwa prosedur operasi standar atau SOP sesuai dengan kondisi kerja yang sebenarnya. SOP yang tersedia belum tentu mencakup semua variasi material, peralatan, dan potensi bahaya yang ditemukan di lapangan.
Evaluasi dapat dilakukan dengan membandingkan prosedur tertulis dengan praktik kerja aktual. Perusahaan juga perlu memastikan pekerja memahami alasan di balik setiap langkah pengendalian, bukan sekadar mengikuti instruksi secara mekanis.
Beberapa hal yang perlu ditinjau:
Apakah SOP pemotongan dan pengelasan mencakup pemeriksaan material?
Apakah pekerja memiliki kompetensi sesuai pekerjaan yang dilakukan?
Apakah pekerja memahami kondisi yang mengharuskan pekerjaan dihentikan?
Apakah terdapat mekanisme untuk melaporkan kondisi tidak aman?
Apakah pengawas memiliki kewenangan untuk menghentikan pekerjaan berbahaya?
Apakah prosedur diperbarui ketika ditemukan bahaya atau perubahan proses?
Pekerja perlu memiliki kesempatan dan saluran yang jelas untuk melaporkan kondisi tidak aman tanpa tekanan untuk tetap melanjutkan pekerjaan.
5. Kesesuaian APD dan Pengendalian Area Kerja
Alat Pelindung Diri (APD) merupakan bagian penting dalam perlindungan pekerja, tetapi tidak dapat menggantikan pengendalian bahaya pada sumbernya.
Dalam pekerjaan pemotongan logam, kebutuhan APD perlu ditentukan berdasarkan penilaian risiko, termasuk perlindungan mata dan wajah, sarung tangan yang sesuai, pakaian kerja, serta perlindungan kaki. Pelindung pernapasan dan perlindungan tambahan lainnya diperlukan apabila hasil penilaian menunjukkan adanya bahaya yang relevan.
Selain APD, perusahaan perlu memperhatikan pengendalian area kerja.
Evaluasi dapat mencakup:
Apakah pekerja menggunakan APD yang sesuai dan dalam kondisi layak?
Apakah area kerja memiliki batas yang jelas?
Apakah pekerja lain dan pihak yang tidak berkepentingan dijauhkan dari area berbahaya?
Apakah terdapat pelindung atau penghalang yang sesuai untuk mengendalikan serpihan?
Apakah jarak aman ditentukan berdasarkan risiko dan potensi lontaran material?
Apakah akses keluar dari area kerja tetap tersedia?
Kejadian yang melibatkan lontaran material juga menunjukkan pentingnya menilai risiko bagi orang di luar titik pekerjaan. Pengendalian tidak cukup hanya melindungi operator yang melakukan pemotongan.
6. Kesiapan Tanggap Darurat dan Pertolongan Pertama
Perusahaan perlu memiliki prosedur tanggap darurat yang sesuai dengan karakteristik bahaya di fasilitasnya. Untuk pekerjaan yang melibatkan pemotongan logam dan sumber panas, skenario darurat dapat mencakup kebakaran, ledakan, cedera akibat serpihan, serta kebutuhan evakuasi.
Hal-hal yang dapat dievaluasi meliputi:
Ketersediaan sarana komunikasi untuk melaporkan keadaan darurat.
Kemudahan akses ke jalur evakuasi dan titik kumpul.
Ketersediaan perlengkapan pertolongan pertama sesuai kebutuhan.
Kesiapan personel yang memiliki tugas tanggap darurat.
Kejelasan koordinasi dengan layanan darurat eksternal.
Pelaksanaan simulasi dan evaluasi hasil latihan.
Perusahaan juga perlu memastikan pekerja memahami kapan mereka harus segera menjauh dan melakukan evakuasi. Penanganan terhadap material yang dicurigai masih berbahaya tidak boleh dilakukan secara sembarangan oleh personel yang tidak memiliki kompetensi yang diperlukan.
7. Investigasi Insiden dan Tindak Lanjut Perbaikan
Setelah terjadi insiden atau kondisi nyaris celaka (near miss), perusahaan perlu melakukan evaluasi untuk mengetahui faktor-faktor yang berkontribusi dan menentukan tindakan perbaikan.
Investigasi sebaiknya tidak berhenti pada pencarian kesalahan individu. Evaluasi juga perlu mempertimbangkan prosedur, pengawasan, kondisi material, metode kerja, pelatihan, serta efektivitas pengendalian risiko.
Langkah tindak lanjut dapat meliputi:
Mengamankan area dan memastikan penanganan darurat telah dilakukan.
Mendokumentasikan fakta, kondisi lokasi, dan informasi relevan.
Mengumpulkan keterangan dari pihak yang terkait sesuai prosedur.
Mengidentifikasi faktor penyebab berdasarkan bukti yang tersedia.
Menetapkan tindakan korektif dan pencegahan.
Menentukan penanggung jawab dan tenggat penyelesaian.
Memeriksa efektivitas perbaikan sebelum pekerjaan dilanjutkan apabila diperlukan.
Hasil evaluasi perlu menjadi bahan pembelajaran bagi area kerja lain yang memiliki proses atau material serupa. Dengan demikian, perbaikan tidak hanya dilakukan pada titik kejadian, tetapi juga pada sistem kerja yang berpotensi menghadapi risiko sejenis.
Kapan Perusahaan Perlu Melibatkan Pihak Kompeten?
Perusahaan dapat memerlukan dukungan tenaga ahli atau penyedia jasa K3 ketika membutuhkan evaluasi teknis, pemeriksaan peralatan tertentu, pengujian sesuai ketentuan, atau penguatan sistem pengendalian risiko.
Sebelum menggunakan jasa pihak eksternal, perusahaan perlu memastikan bahwa kompetensi, legalitas, dan ruang lingkup penunjukannya sesuai dengan jenis pekerjaan yang dibutuhkan. Tidak semua evaluasi K3 merupakan riksa uji, dan tidak semua peralatan memiliki persyaratan pemeriksaan yang sama.
Untuk kebutuhan Riksa Uji K3, identifikasi terlebih dahulu jenis alat, ketentuan yang berlaku, serta ruang lingkup pemeriksaan yang diperlukan. Sementara itu, evaluasi prosedur kerja, identifikasi bahaya, pelatihan, dan kesiapan tanggap darurat perlu ditangani sesuai kompetensi dan tanggung jawab masing-masing pihak.
Kesimpulan
Insiden di pabrik baja Sidoarjo pada April 2026 menjadi pengingat bahwa pekerjaan pemotongan logam membutuhkan pengendalian risiko yang sesuai dengan karakteristik material dan kondisi lapangan.
Tujuh aspek yang perlu dievaluasi meliputi identifikasi material, izin kerja panas, penilaian risiko, SOP dan kompetensi pekerja, APD serta pengendalian area, kesiapan tanggap darurat, dan tindak lanjut hasil investigasi.
Perusahaan tidak perlu menunggu insiden terjadi untuk melakukan evaluasi. Pemeriksaan kondisi kerja, komunikasi bahaya, pengawasan, dan tindak lanjut temuan secara konsisten merupakan bagian penting dari upaya pencegahan kecelakaan.
Perlu dukungan untuk kebutuhan K3 perusahaan?
PT Cipta Selamat Mandiri menyediakan layanan terkait K3 sesuai ruang lingkup dan kewenangan yang berlaku. Perusahaan dapat mengonsultasikan kebutuhan pemeriksaan atau pengujian teknis serta dukungan K3 melalui website resmi ciptasafety.co.id.
Pastikan jenis layanan, kompetensi personel, dan ruang lingkup kewenangan penyedia jasa telah diverifikasi sebelum pekerjaan dilaksanakan.
"Material yang belum diketahui kondisinya tidak boleh langsung dianggap aman. Kenali bahayanya sebelum pekerjaan dimulai."